

ต้นทุนไฮโปคลอไรต์แบบผลิตในสถานที่เทียบกับแบบซื้อจำนวนมาก
เมื่อเราประเมินระบบฆ่าเชื้อ การจัดหาสารเคมีมักกลายเป็นประเด็นสำคัญในการดำเนินงาน โรงงานบำบัดสามารถซื้อ สารละลายโซเดียมไฮโปคลอไรต์ ในปริมาณมาก นอกจากนี้ยังสามารถผลิตโซเดียมไฮโปคลอไรต์ได้เองในสถานที่ ทั้งสองทางเลือกสามารถสนับสนุนการฆ่าเชื้อน้ำดื่มได้อย่างเชื่อถือได้
อย่างไรก็ตาม ทั้งสองวิธีสร้างความต้องการที่แตกต่างกันมากในด้านการขนส่ง การจัดเก็บ การจัดการ และการดำเนินงานของโรงงาน มุมมองของเรานั้นง่ายมาก: ทางเลือกที่เหมาะสมขึ้นอยู่กับขนาดโรงงาน ความต้องการสารเคมี สภาพพื้นที่ และต้นทุนการจัดหาในท้องถิ่น
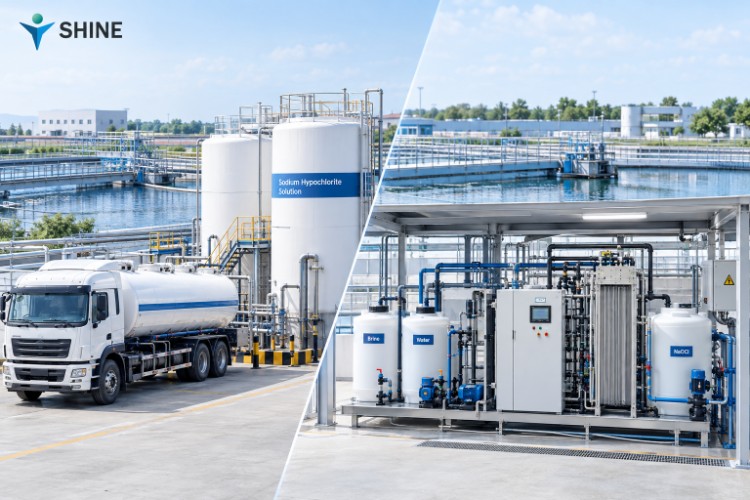
วิธีการจัดหาทั้งสองแบบทำงานอย่างไร
การส่งมอบสารเคมีแบบปริมาณมาก
การจัดหาแบบปริมาณมากนำ โซเดียมไฮโปคลอไรต์ (NaOCl) ที่พร้อมใช้งานมาสู่สถานที่โดยรถบรรทุก จากนั้นโรงงานบำบัดจะถ่ายโอนสารเคมีเข้าถังจัดเก็บ ปั๊มจ่ายสารจะป้อนสารละลายเข้าสู่กระบวนการฆ่าเชื้อ
วิธีนี้ดูเรียบง่าย อย่างไรก็ตาม ระยะทางการขนส่งที่ยาวไกลสามารถเพิ่มต้นทุนได้ EPA ระบุว่าการขนส่งจำกัดช่วงการกระจายที่เป็นไปได้ในทางปฏิบัติของโซเดียมไฮโปคลอไรต์
การผลิต ณ จุดใช้งาน
กระบบผลิตโซเดียมไฮโปคลอไรต์ ใช้น้ำเกลือ น้ำที่ผ่านการบำบัด และไฟฟ้า อุปกรณ์ เซลล์อิเล็กโทรไลต์ แปลงน้ำเกลือให้เป็นโซเดียมไฮโปคลอไรต์ จากนั้นระบบจะส่งผลิตภัณฑ์ไปยังถังเก็บหรือจุดเติมสาร
แนวทางนี้ช่วยลดการพึ่งพาการจัดส่งสารเคมีปริมาณมากตามปกติ EPA อธิบายกระบวนการนี้ว่าเป็นการอิเล็กโทรไลซิสน้ำเกลือ ณ จุดใช้งานสำหรับโรงงานบำบัดน้ำ
ความแตกต่างของต้นทุนมาจากไหน
ต้นทุนสารเคมีและการขนส่ง
ราคาสารเคมีปริมาณมากไม่ได้รวมเพียงตัวสารเคมีเท่านั้น โรงงานยังต้องจ่ายค่าขนส่ง การจัดตารางการจัดส่ง การขนถ่าย และอุปกรณ์จัดเก็บ
ด้วยการผลิต ณ จุดใช้งาน, สิ่งที่ต้องใช้หลัก ๆ จะกลายเป็นเกลือ น้ำ และไฟฟ้า ดังนั้นเราจึงมักพิจารณาต้นทุนเหล่านี้ร่วมกัน แทนที่จะเปรียบเทียบราคาสารเคมีเพียงอย่างเดียว
รายการต้นทุนหลัก ได้แก่:
การใช้เกลือ
การใช้ไฟฟ้า
การใช้น้ำ
ความถี่ในการจัดส่ง
ระยะทางขนส่งสารเคมี
ขนาดถังเก็บ
อุปกรณ์วัดปริมาณ
การบำรุงรักษาและแรงงาน
การสูญเสียระหว่างการจัดเก็บมีความสำคัญ
โซเดียมไฮโปคลอไรต์เข้มข้นอาจสูญเสียความแรงระหว่างการจัดเก็บ อุณหภูมิ แสง ความเข้มข้น สิ่งเจือปน และระยะเวลาจัดเก็บ ล้วนส่งผลต่อความเสถียร EPA รายงานว่าการจัดเก็บที่เหมาะสมยังคงจำกัดอายุการเก็บไว้ได้ประมาณหนึ่งเดือนภายใต้สภาวะที่เหมาะสม
เรื่องนี้สำคัญเพราะสารเคมีที่อ่อนแรงลงจะเปลี่ยนความต้องการใช้ปริมาณจริง กล่าวอีกนัยหนึ่ง การส่งมอบสารเคมีราคาถูกไม่ได้หมายความว่ากระบวนการฆ่าเชื้อจะมีต้นทุนต่ำเสมอไป
ความปลอดภัยและการจัดการสารเคมี
การจัดเก็บแบบเทกองต้องมีการควบคุม
โซเดียมไฮโปคลอไรต์เป็นวัสดุอันตรายที่ต้องมีการจัดเก็บและการจัดการอย่างควบคุม มันเป็นสารกัดกร่อนและต้องใช้ถัง ปั๊ม ท่อ และขั้นตอนด้านความปลอดภัยที่เข้ากันได้
ผู้ปฏิบัติงานยังต้องป้องกันการสัมผัสกับสารเคมีที่เข้ากันไม่ได้ การผสมบางอย่างสามารถปล่อยก๊าซคลอรีนและก๊าซอันตรายอื่น ๆ ได้
การผลิตในพื้นที่เปลี่ยนลักษณะความเสี่ยง
กระบบผลิตไฮโปคลอไรต์ยังคงต้องมีการออกแบบทางวิศวกรรมและการควบคุมความปลอดภัยที่เหมาะสม ระบบผลิตสารเคมีใกล้กับจุดใช้งาน ซึ่งสามารถลดความจำเป็นในการจัดส่งสารเคมีเข้มข้นปริมาณมากบ่อยครั้ง
ระบบสมัยใหม่ยังจัดการไฮโดรเจนที่เกิดขึ้นระหว่างการอิเล็กโทรลิซิส การระบายอากาศที่เหมาะสม การตรวจจับก๊าซ การป้องกันทางไฟฟ้า และระบบควบคุมยังคงมีความสำคัญ
การจัดเก็บและการดำเนินงานของโรงงาน
ปริมาณสารเคมีคงคลังที่น้อยลง
การจัดส่งแบบเทกองมักต้องใช้พื้นที่ขนาดใหญ่ขึ้น ถังเก็บ เพื่อรักษาปริมาณสำรองระหว่างการจัดส่ง โรงงานต้องพิจารณาความล่าช้าในการจัดส่ง ความต้องการตามฤดูกาล และการจัดหาในกรณีฉุกเฉินด้วย
การผลิต ณ สถานที่สามารถลดปริมาณคงคลังนี้ได้ เราสามารถออกแบบการผลิตให้สอดคล้องกับความต้องการจริง ซึ่งทำให้การดำเนินงานประจำวันของโรงงานคาดการณ์ได้ง่ายขึ้น
การจ่ายน้ำยาฆ่าเชื้อที่มั่นคง
คุณภาพน้ำสามารถเปลี่ยนแปลงได้ตลอดทั้งปี ผู้ปฏิบัติงานอาจต้องใช้ปริมาณการเติมที่แตกต่างกันในช่วงพายุ การเปลี่ยนแปลงตามฤดูกาล หรือเหตุการณ์ด้านคุณภาพน้ำดิบ
กระบบโซเดียมไฮโปคลอไรต์สามารถปรับการผลิตและปริมาณการใช้ตามความต้องการของโรงงานได้ ความยืดหยุ่นนี้ช่วยสนับสนุนการตอบสนองที่รวดเร็วยิ่งขึ้นกระบวนการฆ่าเชื้อ.
วิธีเปรียบเทียบระบบอย่างเป็นธรรม
ใช้ต้นทุนรวม
เราแนะนำให้ใช้การคำนวณวงจรชีวิตอย่างง่าย:
ต้นทุนรวม = สารเคมี + การขนส่ง + การจัดเก็บ + พลังงาน + น้ำ + การบำรุงรักษา + ค่าแรง
สำหรับ ระบบป้อนสารเคมีโซเดียมไฮโปคลอไรต์, รวมถึงการเปลี่ยนถัง การบำรุงรักษาปั๊ม การเสื่อมสภาพของสารเคมี และค่าจัดส่ง
สำหรับระบบผลิตในพื้นที่ ให้รวมถึงเครื่องผลิต น้ำเกลือ, ค่าไฟฟ้า การบำรุงรักษา และอะไหล่ ซึ่งช่วยให้ผู้จัดการโรงงานเห็นภาพชัดเจนกว่าการดูแค่ราคาสารเคมี
จับคู่การผลิตกับความต้องการ
กเครื่องผลิตโซเดียมไฮโปคลอไรท์ในสถานที่ควรตรงกับความต้องการคลอรีนจริงของโรงงาน พารามิเตอร์ที่สำคัญได้แก่:
คลอรีนที่มีอยู่: กรัม/ชั่วโมง หรือ กิโลกรัม/ชั่วโมง
ความเข้มข้นของผลิตภัณฑ์: กรัม/ลิตร
ปริมาณการใช้เกลือ: กิโลกรัม/วัน
ความต้องการพลังงาน: กิโลวัตต์
ความต้องการน้ำ: ลิตร/ชั่วโมง
ปริมาณการจัดเก็บ: ล
อัตราการจ่ายสาร: ลิตร/ชั่วโมง
วิธีการนี้ช่วยให้เราหลีกเลี่ยงการเลือกอุปกรณ์ที่มีขนาดใหญ่เกินไป
การเลือกโมเดลการจ่ายที่เหมาะสม
เมื่อการจัดหาแบบจำนวนมากอาจเหมาะสม
การจัดส่งแบบเทกองอาจเหมาะกับโรงงานที่มีซัพพลายเออร์ที่เชื่อถือได้ เส้นทางการจัดส่งสั้น และมีพื้นที่จัดเก็บสารเคมีอยู่แล้ว นอกจากนี้ยังอาจเหมาะกับสถานที่ที่มีถังและอุปกรณ์ป้อนสารเคมีที่เหมาะสมอยู่แล้ว
เมื่อการสร้างไซต์อาจเหมาะสม
การสร้างโซเดียมไฮโปคลอไรต์อุปกรณ์อาจสมเหตุสมผลมากขึ้นเมื่อค่าขนส่งสูงหรือการจัดส่งทำได้ยาก นอกจากนี้ยังเหมาะกับโรงบำบัดที่ต้องการควบคุมการผลิตสารเคมีได้มากขึ้น
ของเราระบบผลิตโซเดียมไฮโปคลอไรต์มุ่งเน้นการผลิตน้ำยาฆ่าเชื้อใกล้กับจุดที่โรงงานใช้งาน ระบบนี้สามารถสนับสนุนการบำบัดน้ำดื่มพร้อมทั้งลดการพึ่งพาโลจิสติกส์สารเคมีแบบปริมาณมาก
สำหรับผู้ซื้อที่กำลังค้นหาคำศัพท์เช่น ระบบผลิตโซเดียมไฮโปคลอไรต์โอเซค,ระบบผลิตโซเดียมไฮโปคลอไรต์ในสถานที่ของ ClorTecหรือเทคโนโลยีการผลิตไฮโปคลอไรต์อื่นๆ คำถามสำคัญยังคงเหมือนเดิม: ความจุ ความเข้มข้น การใช้พลังงาน การใช้เกลือ ความปลอดภัย และต้นทุนตลอดอายุการใช้งาน
ความคิดสุดท้าย
การจัดส่งสารเคมีจำนวนมากและ การผลิต ณ จุดใช้งานสามารถสนับสนุนการบำบัดน้ำที่มีประสิทธิภาพได้ทั้งคู่ ความแตกต่างหลักอยู่ที่ห่วงโซ่อุปทานรอบสารฆ่าเชื้อ
การจัดส่งแบบเทกองขึ้นอยู่กับการขนส่ง การจัดเก็บสารเคมี และการเติมเต็มอย่างสม่ำเสมอ การผลิตในสถานที่ใช้เซลล์อิเล็กโทรไลต์ ถึงผลิตโซเดียมไฮโปคลอไรต์จากเกลือและน้ำ ณ จุดบำบัด
สำหรับเรา การประเมินที่ดีที่สุดเริ่มจากข้อมูลการดำเนินงานจริง ความต้องการของโรงงาน ระยะทางการจัดส่ง ความจำเป็นในการจัดเก็บ ราคาไฟฟ้า และคุณภาพน้ำในท้องถิ่น ควรเป็นตัวกำหนดการออกแบบระบบขั้นสุดท้าย